Artykuł sponsorowany
Rola PLC w architekturze CNC — gdzie kończy się interpolacja osi, a zaczyna logika maszyny
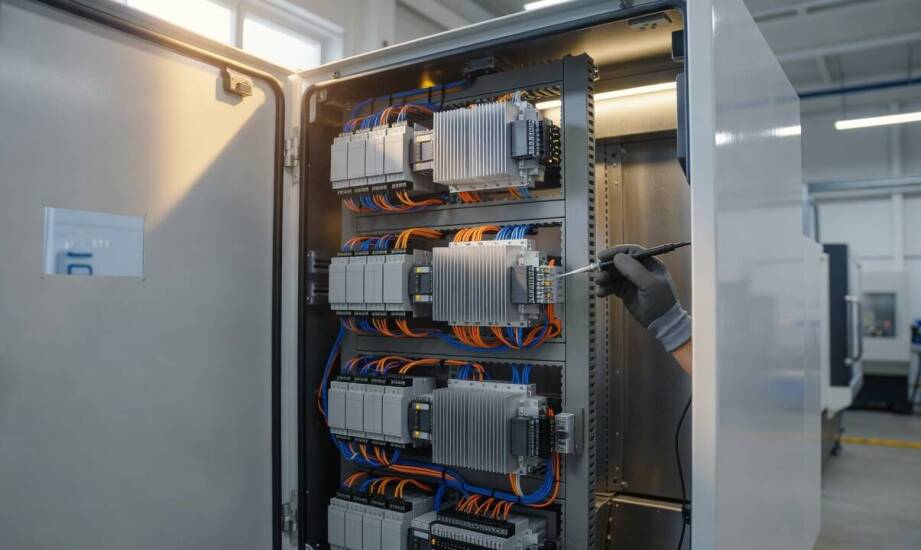
Awaria sterowania w obrabiarce CNC rzadko ogranicza się do jednego modułu. Problem najczęściej pojawia się na styku układu numerycznego, logiki PLC oraz elementów wykonawczych. Fizyczne i programowe rozdzielenie tych warstw ułatwia inżynierom lokalizację usterek. Taki podział ról sprzętowych upraszcza również planowanie modernizacji parku maszynowego w zakładach przemysłowych.
Co realizuje sterownik CNC podczas ruchu osi?
Procesor obrabiarki odpowiada bezpośrednio za planowanie trajektorii narzędzia, interpolację osi oraz precyzyjną synchronizację układu napędowego. Wykonywana interpolacja liniowa i kołowa umożliwia płynne przejścia między punktami zaprogramowanymi w G-kodzie, zachowując zadaną prędkość posuwu. Sterownik w każdym ułamku sekundy porównuje wartości zadane z pozycją rzeczywistą maszyny. Mechanizm ten na bieżąco koryguje pojawiające się odchylenia, co determinuje ostateczną jakość obrabianej powierzchni.
Sygnały sprzężenia zwrotnego z detektorów trafiają bezpośrednio do szybkiego rdzenia sterownika. Odpowiednio zamontowany liniał pomiarowy dostarcza informację o aktualnej pozycji osi z mikrometryczną rozdzielczością. Taki ciągły pomiar skutecznie zamyka pętlę regulacji położenia całego suportu. Urządzenia optyczne i magnetyczne ściśle współpracują z algorytmami kompensacji luzów nawrotnych przekładni mechanicznych. Stabilność odczytu z takich liniałów bezpośrednio wpływa na powtarzalność obróbki wieloseryjnej.
Jak PLC zarządza logiką pomocniczą maszyny?
Logika układu sterującego przejmuje wszystkie sekwencje pomocnicze, fizyczne blokady procesu oraz współpracę z zewnętrznym osprzętem stanowiska. Programowalny kontroler realizuje wieloetapowe procedury wymiany narzędzi i nadzoruje systemy chłodzenia. Moduł ten odpowiada za ryglowanie osłon bezpieczeństwa, cykliczną kontrolę siły docisku szczęk wrzeciona oraz obsługę transporterów wiórów. Program przetwarza sygnały z czujników całkowicie niezależnie od głównej pętli ruchu. Obydwa układy komunikują się przez wysoce zoptymalizowany wewnętrzny interfejs wymiany rejestrów.
Klasyczna architektura otwarta umożliwia modyfikację programu pomocniczego niezależnie od rdzenia odpowiedzialnego za kinematykę. Takie rozwiązanie sprzętowe wybitnie ułatwia budowę elastycznych zrobotyzowanych gniazd produkcyjnych i współpracę z zewnętrznymi podajnikami detali. Z kolei zintegrowane systemy cnc łączą zaawansowane funkcje obliczeniowe i warstwę przekaźnikową w jednym kompaktowym urządzeniu. Wbudowany koprocesor realizujący standard programowania IEC 61131-3 przetwarza rozbudowane procedury zabezpieczające proces skrawania.
Fizyczne oddzielenie poszczególnych funkcji sprzętowych zdecydowanie upraszcza codzienną diagnostykę wykonywaną przez służby utrzymania ruchu. Usterka pojedynczego czujnika ciśnienia oleju nie wpływa na dokładność generowania skomplikowanej trajektorii przestrzennej. Wdrożeniami takich nowoczesnych podziałów w przemyśle metalowym zajmuje się firma Profag-Service. Przedsiębiorstwo funkcjonuje na rynku automatyki od 2011 roku, a jego założyciel posiada bogate doświadczenie sprzętowe zdobywane od 1997 roku. Zespół inżynierów przeprowadza kompleksowe modernizacje maszyn konwencjonalnych do standardów numerycznych, opierając proces na oryginalnych liniałach pomiarowych i silnikach AC. Dobrze zaplanowana wymiana starych podzespołów na nowe rozwiązania cyfrowe może znacząco skrócić przestój techniczny zakładu.
Czytelny podział architektury sprzętowej na precyzyjną interpolację i warstwę operacyjną znacząco usprawnia budowę nowej obrabiarki. Zastosowanie oddzielnych procesorów wymusza bardzo staranne zaprogramowanie cykli wymiany sygnałów sterujących. Zachowanie rygorystycznych czasów odpowiedzi między modułem logicznym a numerycznym gwarantuje ostatecznie wieloletnią pracę zmodernizowanego parku obróbczego w warunkach przemysłowych.
Kategorie artykułów
Polecane artykuły

Sztuka i technologia: Innowacyjne połączenie w edukacji
Camaro z 1968 roku w miniaturze 1:64 — które detale odróżniają je od 1967
Jak nieinwazyjna stymulacja skóry głowy oddziałuje na mieszki włosowe