Artykuł sponsorowany
Jak zaplanować układ sprężonego powietrza dla zakładu produkcyjnego na Dolnym Śląsku
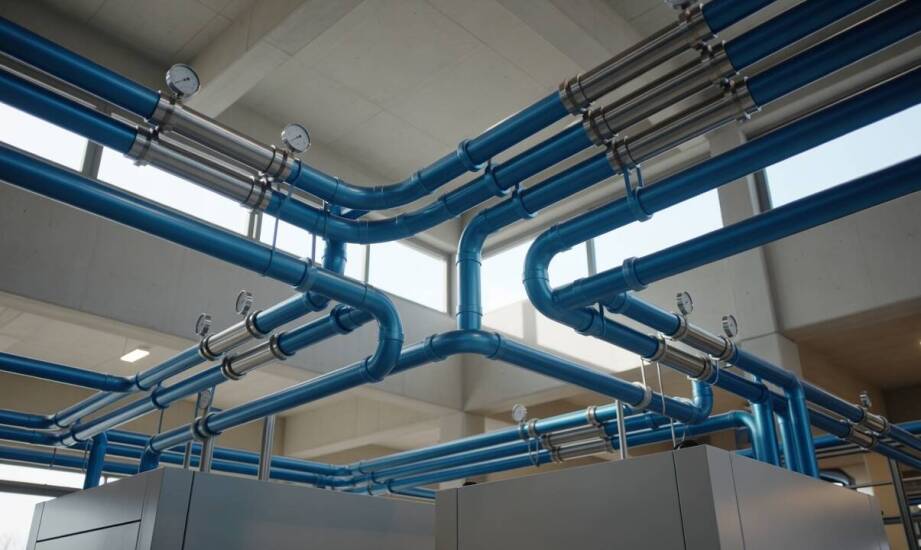
W jednym z zakładów produkcyjnych na Dolnym Śląsku linia montażowa nagle zwolniła tempo. Maszyny pneumatyczne nie rozwijały pełnej mocy, mimo że sprężarka pracowała bez przerwy. Problem nie leżał w samym źródle zasilania, lecz w błędnych założeniach projektowych instalacji sprężonego powietrza. Zbyt mała rezerwa wydajnościowa i niewłaściwie dobrane średnice przewodów powodowały drastyczne spadki ciśnienia dokładnie w momentach szczytowego poboru. Taka sytuacja pokazuje, że sprawność pneumatyki zależy od każdego elementu sieci przesyłowej, a zaniedbania na etapie planowania szybko odbijają się na tempie produkcji.
Profil zużycia i parametry przesyłu powietrza
Punktem wyjścia przy planowaniu nowej infrastruktury pozostaje precyzyjne określenie profilu zużycia dla całej hali. Projektant musi zebrać dane o cyklach pracy poszczególnych maszyn, wartościach szczytowych poboru oraz niezbędnej rezerwie na rozruch najcięższych urządzeń. W praktyce inżynierskiej często zakłada się rezerwę rzędu 20–30 procent powyżej zapotrzebowania maksymalnego. Wartość ta zależy jednak ściśle od zmienności cyklów pracy konkretnego układu, a w procesach o dużej dynamice i częstych zmianach asortymentu wskaźnik ten bywa wyższy. Zastosowanie odpowiedniego współczynnika jednoczesności pracy odbiorników ułatwia dobór optymalnych parametrów zasilania. Zignorowanie krótkotrwałych szczytów prowadzi do groźnych wahań ciśnienia, które wymuszają niepotrzebną pracę kompresora na podwyższonych obrotach.
Odległość stanowisk roboczych od kompresorowni oraz przekroje rurociągów decydują o realnej wydajności instalacji na końcówkach roboczych. Przeważnie dąży się do utrzymania spadku ciśnienia w sieci na poziomie poniżej 0,1 bara, choć ostateczny próg tolerancji dyktują techniczne wymagania konkretnych maszyn produkcyjnych. Jako ogólny punkt odniesienia przy wymiarowaniu rur przyjmuje się nierzadko prędkość przepływu rzędu 6–10 m/s w magistralach głównych. Wszelkie przewężenia, zbyt małe przekroje czy liczne kolanka generują opory przepływu zmuszające system do wytwarzania wyższego ciśnienia początkowego, co bezpośrednio podnosi koszty energii elektrycznej. Zastosowanie układu pierścieniowego pozwala w wielu przypadkach zauważalnie zmniejszyć straty przesyłowe w porównaniu z klasycznym układem liniowym, ułatwiając jednocześnie ewentualną modyfikację układu maszyn w przyszłości.
Samo źródło zasilania musi odpowiadać profilowi realizowanej produkcji. W zakładach o wysokim, ciągłym zapotrzebowaniu na medium robocze sprawdzają się modele śrubowe, nierzadko wyposażone w układ regulacji prędkości obrotowej. Przedsiębiorstwa wybierające sprężarki we Wrocławiu i innych miastach przemysłowych regionu często stawiają na warianty z falownikiem, co ułatwia płynne dostosowanie podaży powietrza do aktualnych potrzeb linii. Wrocławska firma Compresor-Servis, obecna na rynku od 1997 roku, zajmuje się dopasowaniem takich urządzeń do specyfiki lokalnego przemysłu. Właściwie dobrany kompresor stanowi serce układu, ale jego długoterminowa bezawaryjność zależy od poprawnej integracji z resztą osprzętu.
Uzdatnianie medium i planowanie stref montażu
Konieczność osuszania i filtrowania medium zależy wyłącznie od wrażliwości procesu technologicznego realizowanego w zakładzie. W branży spożywczej, przemyśle elektronicznym czy w nowoczesnych lakierniach nagromadzona wilgoć powoduje korozję, zacinanie zaworów i wady produktu końcowego. Typowy osuszacz chłodniczy wystarcza do obniżenia punktu rosy do kilku stopni Celsjusza, podczas gdy modele adsorpcyjne stosuje się w środowiskach wymagających absolutnie suchego powietrza. Separatory cyklonowe pełnią funkcję wstępnego oczyszczania i potrafią oddzielić większość skondensowanej wody przed głównym osuszaczem, jednak ich realna skuteczność wiąże się bezpośrednio z zastosowanym modelem oraz ciśnieniem wyrzutu.
Stopień dokładności filtracji dostosowuje się ściśle do wytycznych producentów urządzeń docelowych. Systemy filtracyjne osiągające skuteczność rzędu 0,01 mikrometra instaluje się tam, gdzie obecność najdrobniejszych cząstek psuje jakość produkcji. Z kolei separatory kondensatu dobiera się do lokalnych wymagań środowiskowych, ponieważ zrzut mieszaniny wodno-olejowej do standardowej sieci kanalizacyjnej podlega określonym rygorom prawnym. Oczyszczanie skroplin staje się wymogiem w każdej instalacji bazującej na sprężarkach z wtryskiem oleju.
Odpowiednie przygotowanie przestrzeni w samej kompresorowni decyduje o bezproblemowych pracach serwisowych w przyszłości. Urządzenia sprężające powietrze generują znaczne ilości ciepła i wibracji, co wymusza montaż bardzo wydajnego układu wentylacji, a czasem także systemów odzysku ciepła. Pozostawienie minimum jednego metra wolnej przestrzeni wokół maszyn umożliwia technikom swobodny dostęp naprawczy i zapobiega kumulacji wysokiej temperatury. Rurociągi wychodzące z kompresorowni wyposaża się w sekcjonujące zawory odcinające. Dzięki takiemu rozwiązaniu serwisanci odłączają tylko wybrany fragment sieci na czas przeglądu, podczas gdy reszta zakładu kontynuuje pracę bez zakłóceń.
Właściwie zaprojektowana instalacja sprężonego powietrza zaczyna się od wnikliwej analizy technologii, a nie od wyboru mocy nominalnej sprężarki. Oparcie całego planu na potwierdzonym profilu zużycia, kontrolowanych spadkach ciśnienia i odpowiednim uzdatnianiu medium chroni inwestorów przed stratami energii. Przemyślana architektura rurociągów gwarantuje ciągłe zasilanie maszyn parametrami zapewniającymi stabilny rytm produkcji.
Kategorie artykułów
Polecane artykuły

Sztuka i technologia: Innowacyjne połączenie w edukacji
Camaro z 1968 roku w miniaturze 1:64 — które detale odróżniają je od 1967
Jak nieinwazyjna stymulacja skóry głowy oddziałuje na mieszki włosowe