Artykuł sponsorowany
Jak typ regału paletowego zmienia kolejność demontażu, dostęp do łączeń i ryzyko przestoju
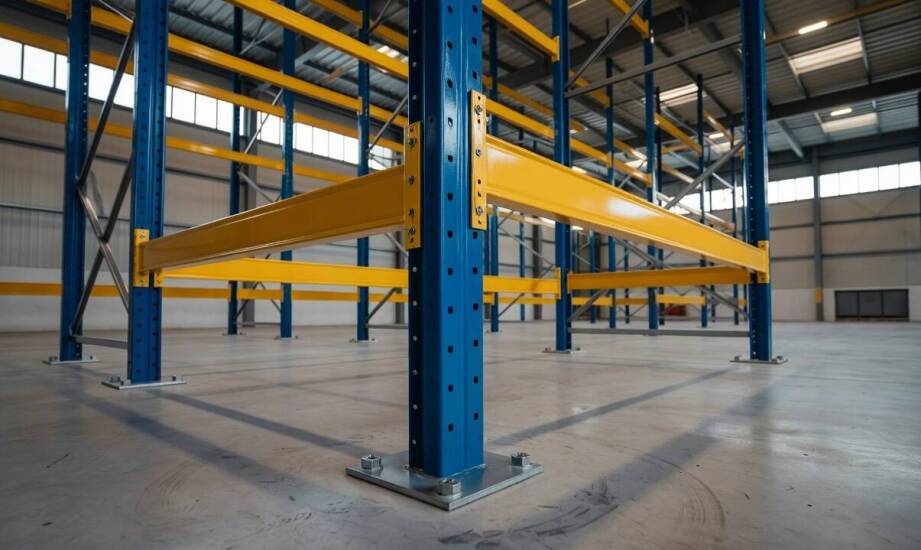
W magazynie, w którym równolegle prowadzone są prace rozbiórkowe, ten sam proces usuwania konstrukcji przybiera zupełnie inną postać w zależności od zastosowanego układu. W systemie rzędowym ekipa techniczna ma bezpośredni dostęp do każdej belki i słupa z poziomu głównego korytarza roboczego. W układzie wjezdnym wózek widłowy musi najpierw całkowicie wycofać się z głębokich kanałów, a swobodny dostęp do środkowych łączników pozostaje mocno ograniczony przez gęstą zabudowę. W regałach przepływowych przed ostatecznym zdjęciem ram trzeba zdemontować rolki, hamulce grawitacyjne i separatory. Taka specyfika wydłuża początkowy etap przygotowawczy i zwiększa ryzyko tymczasowego przestoju sąsiadującej linii kompletacyjnej. Rozbiórka wymaga precyzyjnego harmonogramu, aby otaczające strefy operacyjne mogły funkcjonować bez zakłóceń.
Jak konstrukcja regału decyduje o kolejności odciążania i dostępie do łączników
Kolejność prowadzonych prac wynika bezpośrednio z geometrii nośnej obiektu oraz sposobu przenoszenia obciążeń przez poszczególne profile. Zawsze zaczyna się od całkowitego opróżnienia instalacji ze wszystkich ładunków. Nawet częściowe obciążenie miejscowe podczas luzowania połączeń śrubowych może spowodować niekontrolowany przechył całej sekcji. Następnie zdejmuje się poprzeczne belki poziome. W systemach selektywnych wystarczy odkręcić śruby zabezpieczające lub uderzyć gumowym młotkiem w stalowe zatrzaski uwalniające rygiel. W regałach wjezdnych docelowa kolejność pozostaje podobna, lecz ograniczona przestrzeń wewnątrz samego kanału wymusza sekwencyjną pracę od frontu do tyłu. Ekipa musi wtedy wykorzystywać specjalistyczne podnośniki do bezpiecznego podtrzymania dłuższych profili przed ich opuszczeniem na posadzkę.
Głębokość kanałów składowania w układach wjezdnych skutecznie zaburza standardową sekwencję rozbiórki. Standardowy wózek widłowy nie potrafi swobodnie manewrować między gęsto rozstawionymi słupami nośnymi. Dostęp do stężeń diagonalnych oraz głównych śrub kotwiących w środkowej części tunelu wymaga wcześniejszego usunięcia zewnętrznych warstw szyn. W systemach przepływowych procedura wygląda jeszcze inaczej. Ekipa najpierw usuwa z łoża elementy rolkowe oraz mechanizmy hamujące, aby nie uszkodzić wrażliwych podzespołów podczas zdejmowania ciężkich ram. Dopiero po zabezpieczeniu tych mniejszych części przechodzi się do odkręcania belek nośnych. Monterzy zachowują przy tym żelazną zasadę prowadzenia prac w kierunku od góry do dołu, co gwarantuje pożądaną stabilność reszty modułu.
Ocena kotwień, posadzki i stanu technicznego przed planowaniem robót
Przed fizycznym rozpoczęciem działań technicy oceniają stan istniejących kotwień, ogólną równość posadzki przemysłowej oraz wszelkie widoczne uszkodzenia mechaniczne. Wyrwane, wygięte lub silnie skorodowane kotwy podłogowe wymagają wdrożenia dodatkowego zabezpieczenia strefy roboczej. Czasem konieczne bywa tymczasowe stężenie sąsiednich sekcji, aby zapobiec przenoszeniu niebezpiecznych naprężeń. Nierówna lub głęboko popękana wylewka betonowa często uniemożliwia stabilne ustawienie podnośników koszowych. Taki defekt podłoża bezpośrednio zwiększa ryzyko uszkodzenia elementów nośnych podczas wyciągania wysokich słupów. Widoczne odkształcenia belek poprzecznych lub mikropęknięcia spawów klasyfikuje się na bieżąco według wytycznych normy PN-EN 15635. Po ocenie stopnia zagrożenia kierownik robót całkowicie blokuje dany fragment instalacji przed przystąpieniem do luzowania rygli.
Technicy muszą też podjąć decyzję o docelowym sposobie usunięcia starych kotew podłogowych. W przypadku zakotwień mechanicznych najczęściej odcina się wystające gwinty równo z poziomem posadzki. Kotwy chemiczne mogą z kolei wymagać ostrożnego nawiercania, jeśli projekt architektoniczny zakłada wylanie idealnie gładkiej powierzchni. Należyte zabezpieczenie otworów po zlikwidowanych mocowaniach skutecznie chroni ogumienie wózków widłowych przed przecięciem podczas dalszej eksploatacji obiektu.
Demontaż regałów paletowych to bardzo często naturalny etap gruntownej modernizacji lub relokacji przestrzeni magazynowej do nowego obiektu. W takiej sytuacji technicy precyzyjnie oznaczają wszystkie zdemontowane elementy ram i belek. Profile grupuje się ściśle według konkretnego typu, nośności oraz długości, a następnie odpowiednio przygotowuje do bezpiecznego transportu. Prawidłowa inwentaryzacja i segregacja poszczególnych części bardzo ułatwiają proces przenosin, pozwalając zachować pełną gotowość materiału do ponownego złożenia w innej hali. Staranność na początkowym etapie pakowania eliminuje problem brakujących śrub czy pomylonych stężeń podczas montażu.
Aby uniknąć poważnego niedoszacowania zakresu wymaganych robót, przed ułożeniem harmonogramu trzeba rzetelnie zebrać informacje o obiekcie. Sprawdza się dokładny typ konstrukcji, maksymalną głębokość kanałów ładunkowych, pierwotny sposób mocowania do wylewki oraz pełną historię kolizji z wózkami. Kompletna dokumentacja fotograficzna i szczegółowy protokół stanu wyjściowego pozwalają precyzyjnie określić ostateczny czas trwania robót. O przebiegu operacji decyduje w głównej mierze geometria samego systemu oraz fizyczne parametry hali. Zauważalne różnice w bezpośrednim dostępie do łączników wynikają wprost z przyjętej konfiguracji magazynu.
Właścicielem marki Pi System jest firma Tadeusz Bytowski pi System, która od ponad 15 lat realizuje kompleksowe zlecenia demontażu ram wjezdnych, przepływowych i standardowych na terenie Polski oraz Europy. Zespół operacyjny z Poznania specjalizuje się w bezpiecznej rozbiórce i sprawnej relokacji systemów magazynowych, na co dzień współpracując z producentami takimi jak Bito, Promag, Meta czy Natom. Zgromadzone zaplecze techniczne umożliwia przeprowadzenie rzetelnej inwentaryzacji i profesjonalne przygotowanie odzyskanych profili do ponownego wykorzystania w branży logistycznej.
Kategorie artykułów
Polecane artykuły

Sztuka i technologia: Innowacyjne połączenie w edukacji
Camaro z 1968 roku w miniaturze 1:64 — które detale odróżniają je od 1967
Jak nieinwazyjna stymulacja skóry głowy oddziałuje na mieszki włosowe