Artykuł sponsorowany
Jak powstają profile z pianki PE i co decyduje o ich powtarzalności w produkcji seryjnej
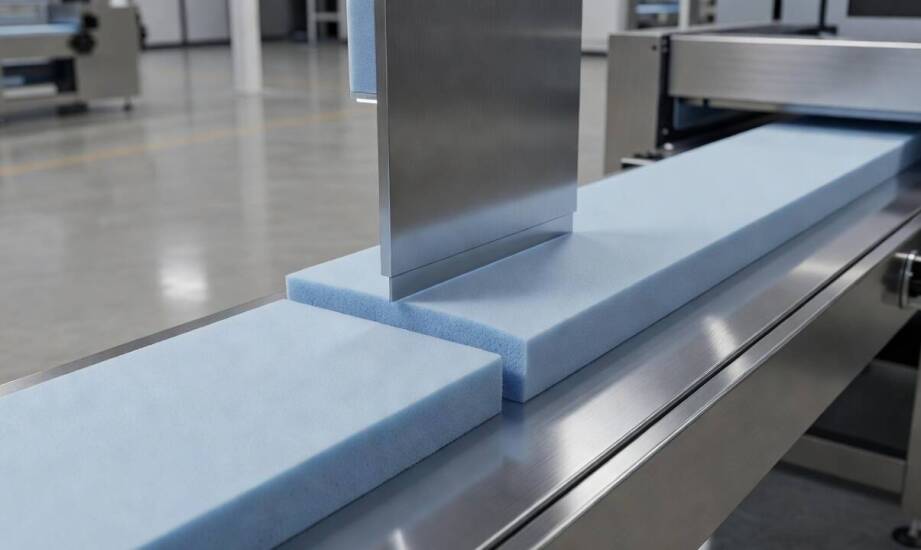
W pakowaniu seryjnym elementów przemysłowych zdarza się, że pojedynczy egzemplarz zabezpieczenia wydaje się poprawny pod względem kształtu. Dopiero przy montażu na setkach detali ujawniają się różnice w elastyczności i precyzji dopasowania do krawędzi. Niestabilność wymiarowa prowadzi do nierównego ułożenia w kartonach, zwiększa ryzyko uszkodzeń podczas transportu i wydłuża sam proces pakowania. Pełna powtarzalność parametrów ułatwia automatyzację i logistykę, dlatego tak istotne jest zrozumienie zjawisk zachodzących podczas formowania materiałów ochronnych.
Proces wytłaczania pianki PE i kształtowanie przekroju
Formowanie struktury i ekspansja gazu
Produkcja profili polietylenowych opiera się na procesie ekstruzji. Granulat polietylenu o niskiej gęstości (LDPE) miesza się z odpowiednimi dodatkami oraz środkiem spieniającym, najczęściej butanem lub pentanem. Mieszanka trafia do cylindra ekstrudera, gdzie obracający się ślimak stopniowo ją topi i homogenizuje. W ściśle określonym momencie, pod wysokim ciśnieniem, do układu wprowadza się gaz spieniający, który pozostaje rozpuszczony w stopionym polimerze. Wyjście masy przez głowicę wywołuje gwałtowny spadek ciśnienia, co skutkuje ekspansją gazu i utworzeniem milionów mikroskopijnych komórek zamkniętych. Kształt matrycy bezpośrednio determinuje geometrię przekroju, nadając profilom formę litery U, L, O czy specjalistycznych narożników.
Chłodzenie i stabilność wymiarowa
Parametry termiczne, metoda chłodzenia oraz sposób cięcia definiują ostateczną stabilność wymiarową wyrobu. W strefach ekstrudera utrzymuje się ścisły gradient temperatur. Zazwyczaj osiągają one poziom powyżej stu stopni Celsjusza w strefie topienia, jednak dokładna temperatura zależy od specyfiki konkretnego procesu, użytego sprzętu oraz docelowego kształtu produktu. Po opuszczeniu matrycy profil natychmiast przechodzi przez wodny lub powietrzny układ chłodzący. Odpowiednie odprowadzenie ciepła utrwala strukturę komórkową pianki i zapobiega późniejszym deformacjom. Cięcie na zadaną długość odbywa się przy użyciu gilotyn lub pił taśmowych. Niewłaściwa kontrola temperatury na którymkolwiek z tych etapów powoduje skurcz materiału i falowanie krawędzi.
Wpływ gęstości na właściwości mechaniczne
Stopień spienienia bezpośrednio warunkuje odporność na zgniatanie oraz trwałość podczas długoterminowego magazynowania. Wartości gęstości materiałów opakowaniowych najczęściej oscylują w okolicach kilkudziesięciu kilogramów na metr sześcienny, przy czym parametry te dobiera się indywidualnie do wymagań wytrzymałościowych konkretnego zamówienia. Wyższa gęstość oznacza twardszy materiał, który lepiej znosi obciążenia punktowe i rzadziej ulega trwałym odkształceniom. Niższy stopień zagęszczenia zapewnia natomiast większą elastyczność, co przekłada się na skuteczniejszą amortyzację wstrząsów. Profile o prawidłowo dobranej strukturze zachowują właściwości sprężyste przez wiele cykli logistycznych.
Zastosowania w branżach przemysłowych i wybór formatu
Zabezpieczenie elektroniki, mebli i detali motoryzacyjnych
Zamkniętokomórkowa budowa pianki polietylenowej gwarantuje wodoodporność i całkowity brak reakcji chemicznych z powłokami lakierniczymi, metalami oraz innymi tworzywami. W przemyśle elektronicznym profile skutecznie chronią krawędzie delikatnych obudów, ekranów i płytek drukowanych przed mikrowstrząsami. W branży meblarskiej nakłada się je na rogi blatów, fronty oraz elementy szklane, co eliminuje ryzyko wyszczerbień i zarysowań podczas układania towaru w kartonach zbiorczych. Sektor motoryzacyjny wykorzystuje z kolei otuliny do separacji lakierowanych części karoserii oraz wrażliwych podzespołów w trakcie transportu pomiędzy zakładami montażowymi.
Kryteria doboru ciętych odcinków i profili w rolkach
Format dostarczanego materiału znacząco wpływa na wydajność linii pakującej. Standardowy przekrój dostępny w nawojach rolkowych sprawdza się przy masowej produkcji powtarzalnych elementów, gdzie operator pobiera dowolną długość materiału bezpośrednio ze stanowiska. Ogranicza to odpady i upraszcza logistykę wewnątrzmagazynową. Gotowe odcinki, cięte na precyzyjny wymiar, wykorzystuje się tam, gdzie komponenty wymagają ścisłego osadzenia w dedykowanych gniazdach. Każdy doświadczony producent profili piankowych analizuje proces pakowania u odbiorcy, aby dobrać formę dostawy minimalizującą liczbę dodatkowych operacji na stanowisku roboczym.
O przydatności materiałów ochronnych decyduje precyzja technologii wytłaczania, zachowanie tolerancji wymiarowych oraz prawidłowa konfekcja. Przedsiębiorstwo Air Light produkuje i konfekcjonuje profile ochronne, folie pęcherzykowe oraz arkusze z pianki PE dla firm z branży elektronicznej, motoryzacyjnej i meblarskiej. Dostarczane wyroby powstają z uwzględnieniem specyficznych potrzeb poszczególnych sektorów przemysłu, co pozwala na powtarzalne zabezpieczenie produktów podczas magazynowania i wymagających procesów transportowych.
Kategorie artykułów
Polecane artykuły

Sztuka i technologia: Innowacyjne połączenie w edukacji
Camaro z 1968 roku w miniaturze 1:64 — które detale odróżniają je od 1967
Jak nieinwazyjna stymulacja skóry głowy oddziałuje na mieszki włosowe