Artykuł sponsorowany
Jak powłoka i chropowatość zmieniają współczynnik K w połączeniach śrubowych
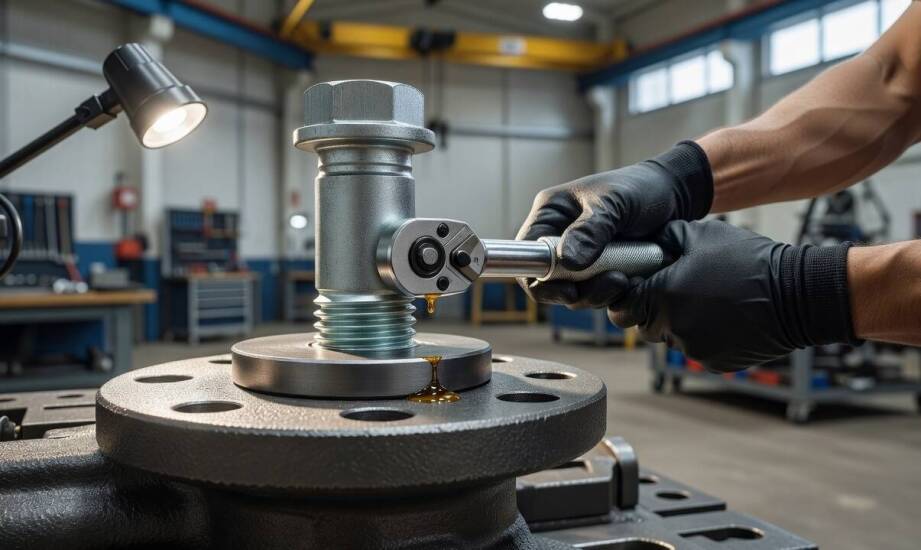
Dwa identyczne połączenia śrubowe dokręcone dokładnie taką samą siłą narzędzia pomiarowego często uzyskują zupełnie różną siłę zacisku. Suchy gwint stawia duży opór fizyczny, co ogranicza ostateczny naciąg i wykorzystanie granicy plastyczności materiału złącznego. Lekkie naoliwienie lub fabryczna powłoka znacząco ułatwiają poślizg, przez co ten sam ruch klucza wytwarza wyraźnie wyższe napięcie wstępne. Różnica ta wynika z mierzalnych parametrów stanu powierzchni i tarcia wewnątrz stalowej konstrukcji. Specjaliści od utrzymania ruchu doskonale wiedzą, że poleganie wyłącznie na wskazaniach mechanicznego narzędzia bywa bardzo zwodnicze. Zrozumienie złożonej mechaniki obrotu pozwala uniknąć błędów przy montażu odpowiedzialnych elementów infrastruktury przemysłowej. Stabilny docisk decyduje o integralności całego układu, dlatego inżynierowie dokładnie analizują każdy parametr przed rozpoczęciem prac.
Jak opór w gwincie i pod łbem wpływa na współczynnik K?
Matematyczny model złącza wymaga precyzyjnego opisania strat energii wynikających z właściwości fizycznych danego metalu. Określający moment dokręcania śrub wzór uwzględnia specjalną zmienną definiującą przewidywalne zachowanie elementów pod wysokim obciążeniem. Współczynnik K nie stanowi uniwersalnej stałej przypisanej do konkretnego gatunku stali węglowej. Łączy on opór powstający w samym zarysie gwintu oraz tarcie pod powierzchnią oporową obracanego łba roboczego. Parametr ten silnie zależy od wyjściowej chropowatości, stopnia oczyszczenia oraz powłok zabezpieczających. Mikroskopijne nierówności surowego materiału znacząco zwiększają rzeczywistą płaszczyznę bezpośredniego styku. Podnosi to automatycznie siłę fizyczną potrzebną do obrócenia nakrętki o każdy kolejny ułamek milimetra.
Zjawisko tarcia w gwincie odpowiada za utratę znacznej części przyłożonej siły, zanim zdąży ona wygenerować użyteczny docisk między płytami. Reszta włożonej energii kinetycznej zostaje rozproszona na pokonanie oporu styku pod samym łbem wciskanym w twarde podłoże. Wzrost chropowatości podnosi oba główne składniki tarcia, przesuwając sumaryczną wartość współczynnika K wyraźnie w górę skali. Surowy zapis siły odczytany z klucza dynamometrycznego nie gwarantuje więc identycznego naciągu, jeżeli łączone detale różnią się sposobem wykończenia. Zignorowanie stanu metalu prowadzi do ryzykownej sytuacji, w której trzpień zostaje niedokręcony, mimo poprawnego kliknięcia zapadki w narzędziu. Zależność ta ma kolosalne znaczenie w rozbudowanych konstrukcjach poddawanych ciągłym drganiom i wibracjom technologicznym. Odpowiednie zarządzanie siłami oporu chroni stal przed szybkim zmęczeniem i nagłym zerwaniem nośności węzła.
Znaczenie powłok ochronnych i smarów dla pracy złącza
Zaawansowane powłoki antykorozyjne oraz specjalistyczne środki smarne całkowicie zmieniają charakterystykę oporu jeszcze przed pierwszym montażem w fabryce. Warstwa cynku galwanicznego, głębokie czernienie chemiczne czy dodatek polimerów wyraźnie obniżają współczynnik tarcia w bezpośrednim zestawieniu z surową stalą. Aplikacja przemysłowej pasty przeciwzatarciowej stabilizuje opór ruchu obrotowego i mocno zwęża margines błędu podczas seryjnych pomiarów naciągu. Praca z prawidłowo zabezpieczonym gwintem pozwala uzyskać wyższe i zdecydowanie bardziej powtarzalne napięcie wstępne przy mniejszym nakładzie siły wejściowej. Projektanci ciężkich maszyn często celowo dobierają specyficzne pokrycia, aby zoptymalizować cykl montażowy i zmniejszyć zużycie drogich narzędzi pomiarowych na linii produkcyjnej.
Ekstremalne warunki eksploatacyjne w zakładach szybko modyfikują pierwotne parametry mechaniczne każdego przygotowanego wcześniej detalu złącznego. Agresywny pył, wszechobecna wilgoć oraz postępująca korozja utleniają powierzchnię metalu, przez co jego struktura staje się szorstka i porowata. Degradacja wierzchniej powłoki sprawia, że fizyczne opory obrotu przestają być przewidywalnym czynnikiem decyzyjnym przy cyklicznych pracach serwisowych. Konstruktorzy odpowiedzialni za kluczowe obiekty mostowe i rurociągi przesyłowe uwzględniają te agresywne zmienne przy planowaniu każdej procedury konserwacji. Element wykręcony z mocno wyeksploatowanej maszyny posiada zupełnie inny profil chropowatości niż model wyciągnięty prosto z magazynu dostawcy. Wymusza to bezwzględne stosowanie dodatkowych procedur oczyszczania szlaków lub wymianę zardzewiałych komponentów na zupełnie nowe. Próba ponownego użycia uszkodzonej nakrętki przeważnie kończy się brakiem zakładanej siły zacisku, co bezpośrednio zagraża sztywności geometrycznej całego aparatu.
Krytyczne instalacje przemysłowe wymagają skrupulatnego dokumentowania stanu początkowego powierzchni, użytych preparatów smarnych i zastosowanego wykończenia galwanicznego. Zbudowanie trwałego i bezpiecznego złącza opiera się na pełnej, świadomej kontroli nad zjawiskiem tarcia wewnątrz układu. Taka strategia gwarantuje uzyskanie wysoce powtarzalnego docisku, który opiera się luzowaniu przez cały zakładany czas wieloletniej eksploatacji maszyn. Zespoły odpowiedzialne za utrzymanie ruchu nie mogą mechanicznie ufać samej wartości liczbowej wpisanej wyrywkowo do instrukcji serwisowej. Analiza realnego środowiska pracy oraz weryfikacja faktycznej kondycji mikroskopowej gwintów stanowią nieodłączną podstawę współczesnej diagnostyki nośności.
Działająca w Żarowie hurtownia Smart S.C. dostarcza zaawansowane systemy DeltaProtekt oraz oryginalne podkładki Nord-Lock zapobiegające groźnemu samoodkręcaniu. Oferowane elementy złączne pomagają skutecznie ustabilizować fizyczne zachowanie gwintów i zachować właściwy naciąg w mocno obciążonych aplikacjach budowlanych, maszynowych oraz wydobywczych.
Kategorie artykułów
Polecane artykuły

Sztuka i technologia: Innowacyjne połączenie w edukacji
Camaro z 1968 roku w miniaturze 1:64 — które detale odróżniają je od 1967
Jak nieinwazyjna stymulacja skóry głowy oddziałuje na mieszki włosowe