Artykuł sponsorowany
Jak konserwacja, czyszczenie i przechowywanie utrzymują powtarzalność stalowego szablonu SMT
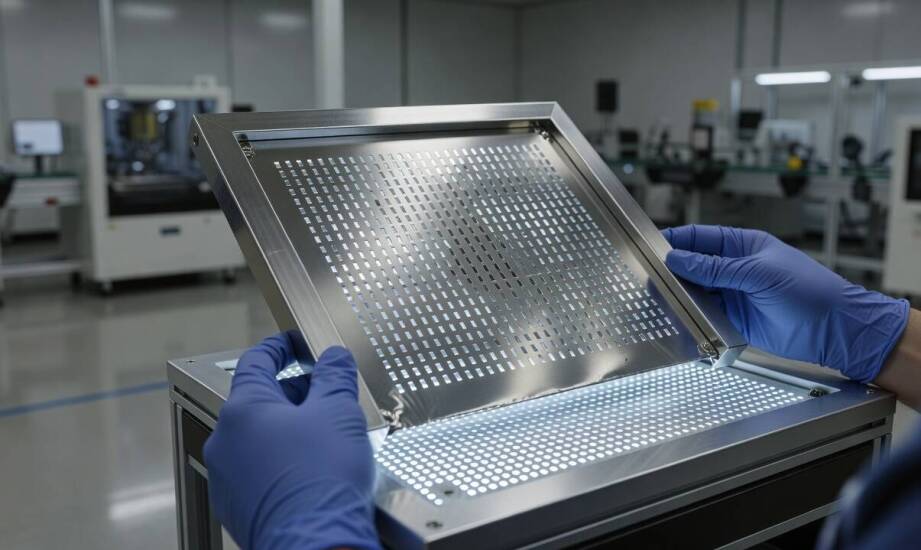
Zabrudzone apertury, zaschnięta pasta lutownicza oraz niewłaściwe odkładanie narzędzia po cyklu produkcyjnym potrafią całkowicie zepsuć gotowy wydruk. Nawet przy zachowaniu identycznych nastaw maszyny drukującej, resztki osadów powoli zaburzają cały proces technologiczny. Efektywność transferu materiału spada, gdy niepożądane pozostałości blokują geometrię otworów. Operatorzy tracą przez to cenny czas na ciągłe korekty parametrów roboczych, zamiast skupić się na podstawowym utrzymaniu narzędzia. Prawidłowa i regularna pielęgnacja siatek zapobiega tego typu uciążliwym przestojom na linii.
Wpływ resztek chemii i skuteczne procedury czyszczenia
Resztki pasty oraz agresywnego topnika gromadzące się na ściankach apertur drastycznie zmniejszają jakość transferu spoiwa. Zgodnie z wytycznymi IPC ostateczne zmniejszenie efektywności zależy ściśle od użytej pasty, geometrii apertur i historii zużycia konkretnego narzędzia, a nie od uniwersalnych wartości granicznych. Zablokowane światło otworów zaburza poprawne uszczelnienie między powierzchnią stalową a płytką drukowaną. Taka sytuacja prowadzi nierzadko do niebezpiecznego smużenia lub powstawania mikroskopijnych mostków na kolejnych realizowanych modułach. Wyschnięta substancja na spodzie folii przenosi się bezpośrednio na następny element, co znacząco zwiększa ryzyko groźnych zwarć układu. Obserwacje z inspekcji optycznej regularnie potwierdzają ten specyficzny schemat awarii. Spadek objętości lutowia na najdrobniejszych wycięciach bywa warunkowany osadami na bocznych ściankach, a nie błędami samej rakli rozprowadzającej.
Regularne udrażnianie sprzętu po każdym cyklu montażowym skutecznie zapobiega szybkiemu twardnieniu szkodliwych osadów. Prawidłowo eksploatowane stalowe szablony do pasty lutowniczej wymagają ostrożnego usuwania nadmiaru materiału, zanim ten zdąży ostatecznie zastygnąć. Błyskawiczna reakcja obsługi ułatwia serwisowanie i chroni wrażliwe krawędzie nacięć przed przyspieszoną erozją mechaniczną. Po zakończeniu cyklu pracownik wyciera największe zabrudzenia powierzchniowe, a następnie dokładnie przemywa spód arkusza miękką ściereczką. Materiał ten warto nasączyć dedykowanym preparatem rozpuszczającym lub popularnym izopropanolem. Do głębokiego czyszczenia światła apertur stosuje się ostrożne szczotkowanie łagodnym włosiem albo profesjonalne myjki ultradźwiękowe. Zawsze unika się przy tym używania wysokiego ciśnienia, ponieważ silny strumień potrafi łatwo odkształcić obrabianą folię roboczą. Prawidłowa grubość dobieranego arkusza pozostaje elastyczna i zależy od wymagań konkretnego zlecenia. Po myciu operator starannie suszy narzędzie i sprawdza drożność siatki pod zaawansowanym mikroskopem pomiarowym.
Warunki przechowywania i weryfikacja stopnia zużycia
Prawidłowe magazynowanie sprzętu w sztywnej ramie aluminiowej stanowi fundament utrzymania jego idealnej płaskości. Arkusze trafiają na specjalne stojaki w pozycji całkowicie pionowej, co silnie redukuje powstawanie wewnętrznych naprężeń materiału. Optymalne warunki otoczenia w hali fabrycznej, uwzględniające stabilną temperaturę i odpowiednią wilgotność, skutecznie minimalizują utlenianie oraz korozję stali nierdzewnej. Wymagane parametry klimatyczne dobiera się wprost pod wytyczne producenta chemii lutowniczej, odchodząc od narzucania jednorodnych limitów dla wszystkich procesów. Zastosowanie szczelnych osłon lub wzmocnionych kopert antystatycznych dobrze izoluje sprzęt przed kurzem i zanieczyszczeniami z powietrza. Kategorycznie unika się poziomego układania ram na płasko jednej na drugiej. Silny nacisk grawitacyjny powoduje nieodwracalne odkształcenia i poważne uszkodzenia najbardziej mikroskopijnych struktur wyciętych w metalu.
Doświadczony technolog potrafi trafnie odróżnić awarię samego arkusza od globalnego błędu wyrównania w maszynie. Wnikliwa analiza wzorców podczas inspekcji ułatwia szybką diagnozę problemu. Powtarzająca się niska objętość lutowia na wybranych padach sygnalizuje miejscowe zatkanie siatki. Z kolei rozległe przesunięcie spoiwa sugeruje błąd kalibracji urządzenia drukującego lub niewłaściwe podparcie samej płytki. Nieustanne monitorowanie statystyk pokrycia pozwala sprawnie wychwycić niepokojące odchylenia, zanim wadliwy produkt trafi do pieca. Wysokiej klasy arkusze wycinane laserowo, które produkuje spółka KOMA LASER SMT, ułatwiają zachowanie precyzji, jednak po intensywnej eksploatacji także one wymagają rygorystycznej weryfikacji.
Fizyczne objawy zmęczenia materiału uzasadniają definitywne wycofanie elementu z dalszej pracy. Krytyczny spadek naprężenia folii nie podlega jednej uniwersalnej regule, lecz zależy elastycznie od rodzaju pasty, specyfiki otworów i warunków eksploatacji. Podobnie szacowana liczba poprawnie zrealizowanych cykli drukowania mocno waha się w zależności od trudności projektu. Narzędzie bezpowrotnie traci swoje parametry, gdy wycięcia wykazują zaokrąglenia brzegów, a wyniki kontroli wizyjnej trwale wykraczają poza ustalone granice tolerancji. Dalsze uporczywe dostrajanie drukarki przy wyeksploatowanym szablonie nigdy nie przywraca dawnej powtarzalności.
O ostatecznej powtarzalności całego procesu montażu decydują łącznie idealna czystość światła otworów, rygorystyczny sposób magazynowania oraz właściwy moment wycofania zniszczonego egzemplarza z produkcji. Prawidłowa higiena pracy i konsekwentne używanie bezpiecznej chemii zmywającej pozwalają utrzymać wysoką efektywność nakładania spoiwa na delikatne płytki drukowane. Operatorzy linii zyskują dzięki temu pewność, że nałożony materiał zachowa odpowiednią gęstość i przewidywalny kształt, a ryzyko wystąpienia zwarć elektrycznych ulegnie zdecydowanemu obniżeniu. Zintegrowane podejście do utrzymania parków narzędziowych redukuje nieplanowane przestoje maszyn, eliminując palącą potrzebę ciągłego korygowania bazowych ustawień. Dbałość o precyzyjne detale przekłada się finalnie na bezawaryjną pracę gotowych podzespołów elektronicznych w urządzeniach końcowych.
Kategorie artykułów
Polecane artykuły

Sztuka i technologia: Innowacyjne połączenie w edukacji
Camaro z 1968 roku w miniaturze 1:64 — które detale odróżniają je od 1967
Jak nieinwazyjna stymulacja skóry głowy oddziałuje na mieszki włosowe