Artykuł sponsorowany
Dlaczego długa blacha po gięciu na prasie CNC wymaga kompensacji kąta i ugięcia
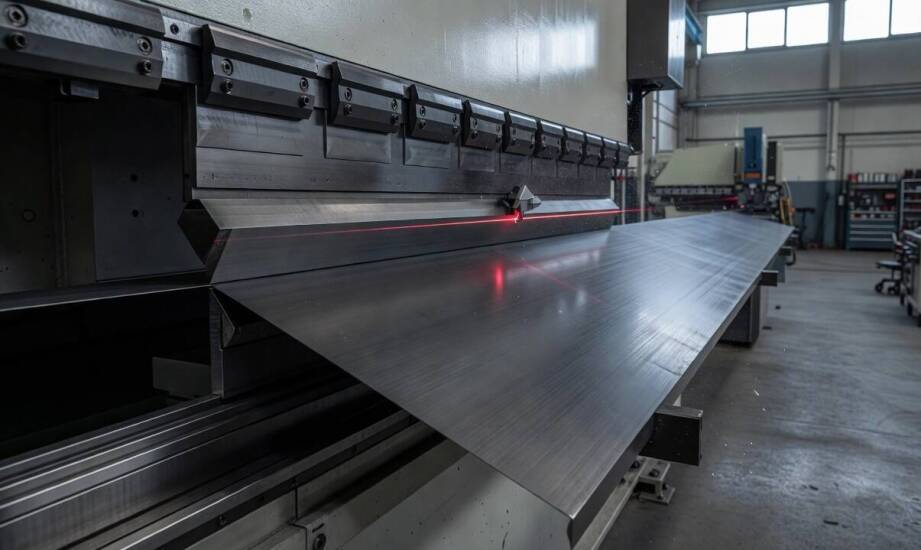
Długie detale poddawane gięciu na prasach krawędziowych CNC nierzadko sprawiają konstruktorom sporo trudności, nawet mimo precyzyjnie przygotowanego programu sterującego. Niewielkie odchyłki płaszczyzny czy niezauważalne początkowo odkształcenie środkowej części elementu potrafią sprawić, że cała partia materiału nie będzie pasować do kolejnych etapów montażu. Mimo zachowania identycznych parametrów maszyny, wynik końcowy obróbki nie zawsze pozostaje w pełni powtarzalny na całej krawędzi roboczej. Rozwiązaniem tego powszechnego wyzwania jest dogłębne zrozumienie fizyki plastyczności metali oraz zastosowanie odpowiednich, zautomatyzowanych mechanizmów kompensacji bezpośrednio w parku maszynowym. Świadome zarządzanie siłami działającymi na blachę stanowi fundament przewidywalnej produkcji seryjnej.
Mechanizm sprężynowania i ograniczenia programowej korekty kąta
Sprężynowanie to naturalne zjawisko fizyczne polegające na elastycznym powrocie obrabianego materiału do pierwotnej formy zaraz po usunięciu siły nacisku. Kąt końcowy detalu wyjętego z maszyny okazuje się przez to nieco większy niż ten uzyskany w momencie maksymalnego opuszczenia stempla do matrycy. Wielkość tego odchylenia zależy od grubości blachy, konkretnego gatunku stopu, kierunku walcowania włókien oraz ustalonego promienia narzędzia. Cieńsze arkusze i materiały o wyższej granicy plastyczności, takie jak twarda stal nierdzewna czy stopy aluminium, wykazują znacznie silniejszą tendencję do odkształceń powrotnych niż standardowa stal konstrukcyjna. Różnice między poszczególnymi materiałami bywają na tyle wyraźne, że statyczne wartości korekcyjne wpisane na sztywno w sterownik urządzenia zazwyczaj nie wystarczają do osiągnięcia pełnej precyzji.
Sama podstawowa korekta wprowadzona w oprogramowaniu staje się szczególnie niewystarczająca podczas pracy z bardzo długimi profilami. Wraz ze wzrostem gabarytów detalu pojawia się naturalne ugięcie stalowej belki i stołu roboczego pod wpływem ogromnego nacisku układu hydraulicznego. W efekcie środkowa część giętego materiału otrzymuje nieco inny kąt w porównaniu do jego sztywnych końców. Prowadzi to do nierównomiernego zagięcia na całej wyznaczonej linii. Nawet ułamek stopnia różnicy na pojedynczej flanszy może z początku wydawać się błędem nieistotnym. W zaawansowanych zespołach konstrukcyjnych takie drobne odchylenia szybko się jednak kumulują, tworząc poważne bariery technologiczne. Skutkuje to bolesną niewspółosiowością otworów montażowych, problemami przy automatycznym spawaniu lub powstawaniem wyraźnych szczelin pomiędzy ciasno pasowanymi częściami maszyny.
Laserowy pomiar i crowning w stabilizacji precyzyjnego gięcia
Nowoczesne prasy krawędziowe CNC wykorzystują zaawansowany sprzęt optyczny do monitorowania rzeczywistego zagięcia jeszcze podczas trwania głównego procesu roboczego. Zintegrowane czujniki laserowe na bieżąco przekazują zgromadzone dane do sterownika osi, który w ułamku sekundy automatycznie koryguje ostateczną głębokość zanurzenia stempla w matrycy. Pozwala to natychmiastowo reagować na zachowanie blachy i odpowiednio wcześnie kompensować jej sprężynowanie. Laserowa weryfikacja parametrów znacząco ogranicza konieczność ręcznego sprawdzania i docinania pierwszych sztuk próbnych, co skutecznie przyspiesza start produkcji i ułatwia zachowanie założonych rygorystycznie tolerancji wymiarowych dla całej partii.
Kompensacja ugięcia strzałki stołu, funkcjonująca w słowniku technicznym jako crowning, polega na celowym, mikrometrycznym wygięciu podłoża roboczego w przeciwnym kierunku. Taki zabieg precyzyjnie równoważy naturalne odkształcenia ramy maszyny powstające pod naporem sił gnących. Zaawansowane systemy hydrauliczne umieszczone w dolnej belce lub specjalne mechanizmy klinowe dbają o to, by siła tłoczenia rozkładała się idealnie równomiernie na każdym centymetrze długości. Im dłuższa i masywniejsza jest obrabiana część, tym prawidłowe zarządzanie ugięciem staje się ważniejsze dla sukcesu całej operacji. W przypadku bardzo rozległych profili ignorowanie tego zjawiska po prostu uniemożliwia poprawną obróbkę detalu. Nowoczesne zakłady produkcyjne stosują te zaawansowane mechanizmy przy gięciu blach CNC, skutecznie łącząc inżynieryjną wiedzę o kompensacji naprężeń z codziennym, wysoce zautomatyzowanym procesem wytwórczym.
Znaczenie nowoczesnych technologii w obróbce seryjnej
Odpowiednia kompensacja sił i odkształceń materiałowych pozostaje kluczowym warunkiem sukcesu przy realizacji powtarzalnych zamówień dla przemysłu budowlanego czy maszynowego. Profesjonalne elementy konstrukcyjne muszą charakteryzować się stabilną geometrią na całej swojej długości, aby ich późniejszy montaż przebiegał płynnie i bez konieczności ręcznego doginania. Bez wdrożenia odpowiednich systemów korygujących w prasie krawędziowej, żaden rygorystyczny program maszyny nie zapewni bezbłędnej spójności wymiarów.
Problem ten uwidacznia się w szczególności, gdy do hal produkcyjnych trafiają kolejne, pozornie identyczne partie stali o minimalnie odmiennych właściwościach hutniczych. Ścisłe oparcie procesów o innowacyjne prasy wyposażone w systemy aktywnego pomiaru sprawia, że firma Santex bez najmniejszego problemu utrzymuje wyśrubowane standardy jakościowe dla wymagających sektorów infrastrukturalnych. Wykorzystanie mechanizmów crowningu oraz laserowej analizy kąta zabezpiecza produkcję przed błędami, gwarantując konstruktorom pełną powtarzalność każdej sztuki schodzącej z taśmy.
Kategorie artykułów
Polecane artykuły

Sztuka i technologia: Innowacyjne połączenie w edukacji
Camaro z 1968 roku w miniaturze 1:64 — które detale odróżniają je od 1967
Jak nieinwazyjna stymulacja skóry głowy oddziałuje na mieszki włosowe